Notizie del settore
Casa / Notizia / Notizie del settore / Perché la progettazione interna degli stampi è importante per la qualità delle parti in gomma personalizzate e i tempi di consegna


2026-10-26
Un acquirente di livello 1 invia un avviso di modifica tecnica per un anello di tenuta in gomma stampato a compressione: spessore della parete aumentato di 0,3 mm, durezza target spostata da 60 a 65 Shore A. Se il fornitore invia la revisione a un'officina esterna, l'acquirente attende una settimana per un preventivo e altre due per lo strumento modificato. Se il fornitore progetta e lavora internamente lo stampo, il preventivo di revisione viene normalmente preventivo entro 48 ore e le prime parti di prova sono sul banco entro cinque giorni. Questo divario è il motivo progettazione stampi interna è importante per la qualità delle parti in gomma personalizzate e i tempi di consegna.
Per un componente in gomma personalizzato, lo stampo non è un dettaglio produttivo; è la definizione del prodotto. La geometria della cavità, la compensazione del ritiro, lo sfiato, le scanalature di bava e la posizione della linea di giunzione determinano se la parte sigilla, si adatta e sopravvive al suo ciclo di lavoro. Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), un produttore di gomma a Jiaxing con più di 250 dipendenti, considera la progettazione degli stampi come una funzione ingegneristica interna: 12 ingegneri di progettazione di stampi e formule lavorano nello stesso edificio dove si occupano di miscelazione, stampaggio ed estrusione dei materiali, e un team di ispezione tecnica di 20 persone misura i risultati.
La progettazione interna degli stampi comprime l'iterazione degli utensili da settimane a giorni perché la revisione dei disegni, la lavorazione delle cavità e il feedback sui processi avvengono tutti sotto lo stesso tetto.
Ogni revisione del progetto su uno strumento acquistato segue lo stesso lento percorso: lo stampatore di gomma inoltra la modifica a un'officina esterna, l'officina rivaluta il preventivo, inserisce il lavoro nel suo programma, lavora la cavità, spedisce le parti di prova e attende il feedback. Due o tre cicli di questo su un singolo programma possono cancellare un'intera finestra di avvio. Un team interno di attrezzabilità salta completamente le fasi di preventivazione e pianificazione.
La differenza aumenta nel corso della vita di un programma. Ogni round PPAP, cambio materiale e correzione sul campo colpisce lo stesso ciclo. Quello di Tosun programma di tubi flessibili stampati personalizzati per i sistemi di raffreddamento OEM è rimasto nei tempi previsti attraverso una serie di revisioni dei composti perché ognuno è passato direttamente dall'ingegnere della formula al banco di attrezzaggio interno invece che dall'altra parte della città.
La mappa di tolleranza di una parte in gomma stampata a compressione viene fissata quando viene progettata la cavità, non quando la pressa si chiude.
La gomma si restringe dopo la polimerizzazione e non si restringe in modo uniforme. A seconda del polimero, del carico di riempitivo e del durometro, un tipico composto EPDM o NBR si sposta dell'1,5-3,5% tra la cavità e la parte raffreddata. Un'officina meccanica esterna applica solitamente un fattore di contrazione del valore contabile al disegno del cliente. Quando il materiale o il processo cambiano, quella supposizione si trasforma in scarti dimensionali. Un progettista interno applica i valori di ritiro misurati sul composto reale, verifica il risultato durante la prima prova e corregge la cavità prima dell'inizio della produzione.
| Decisione sulla progettazione dello stampo | Cosa controlla | Tipico fallimento in caso di outsourcing |
| Indennità di ritiro della cavità | Dimensioni finali esterne ed interne | Le parti risultano sovradimensionate o sottodimensionate in PPAP; geometria rifiutata |
| Linea di giunzione e scanalature per flash | Spessore della bava, sforzo di rifilatura, superficie di tenuta | Segni di strappo e percorsi di perdita sui labbri di tenuta della guarnizione |
| Posizionamento dello sfiato | Trappole d'aria, linee di maglia, riempimento di cavità | I vuoti negli angoli dell’ultimo riempimento falliscono sotto pressione |
| Layout di pescaggio ed espulsione | Stress da sformatura e distorsione del pezzo | Le pareti sottili del soffietto si allungano o si spaccano durante la rimozione |
| Cavità in acciaio e finitura superficiale | Comportamento di rilascio e struttura della superficie | Bloccare la produzione; difetti superficiali sulle facce di tenuta |
La tolleranza di pianificazione rispetto a un processo noto è ciò che distingue una parte in gomma che supera l'ispezione del primo articolo da una che necessita di tre cicli di modifiche allo strumento. Una guarnizione con labbro di tenuta da 0,4 mm, un soffietto con parete da 1,2 mm o un montaggio a flangia con inserti incollati dipendono tutti dalla stessa cosa: una cavità progettata dalle persone che la gestiranno.
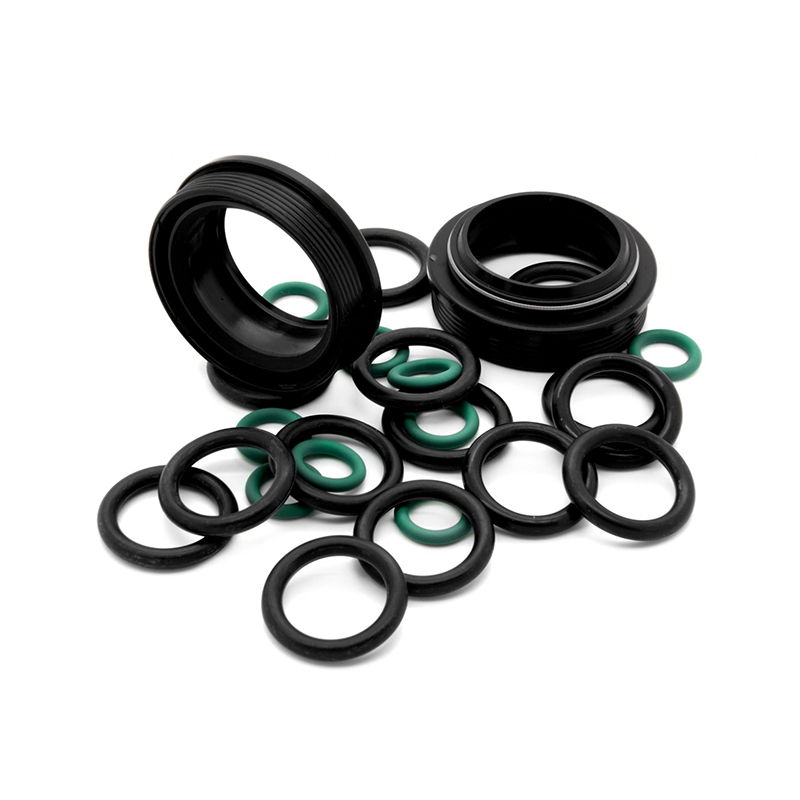
 Guarnizioni e tenute in gomma flangiate per la pianificazione delle tolleranze dimensionali Questa pagina del prodotto descrive in dettaglio le guarnizioni in gomma flangiate in più mescole, supportando l'attenzione del paragrafo sulla progettazione della cavità e sulla pianificazione delle tolleranze. Esamina le opzioni dei materiali e le applicazioni di sigillatura per allineare il comportamento del composto al ritiro e al flusso previsti. Visualizza il prodotto →
La geometria dello stampo e la mescola di gomma devono essere sviluppate insieme perché il ritiro, il flusso e il comportamento di adesione cambiano ogni volta che cambia uno dei lati.
Una regolazione della durezza da 60 a 70 Shore A modifica il comportamento del flusso e la contrazione post-polimerizzazione. Il passaggio dall'EPDM alla miscela di silicone modifica gli angoli di sformo, la ventilazione e il trattamento di rilascio. Se lo sviluppo dei composti e la progettazione degli stampi si svolgono in organizzazioni diverse, ogni modifica del materiale innesca un costoso ritaglio delle attrezzature. Quando gli stessi ingegneri li possiedono entrambi, lo stampo viene progettato in base alla curva di polimerizzazione effettiva e la formulazione viene regolata per riempire la cavità in modo pulito.
Compensazione del ritiro is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Le parti complesse rendono visibile l'interdipendenza. Un soffietto in gomma con pareti ondulate sottili necessita di una geometria precisa del flusso e della sformatura; un diaframma rinforzato con tessuto necessita di zone di deformazione controllata che si allineano con il contorno della cavità; un supporto incollato gomma-metallo necessita di un posizionamento della linea di giunzione corrispondente alle tolleranze dell'inserto. Tosun abbina i suoi 12 progettisti di stampi e ingegneri di formula esattamente su questi gruppi di prodotti, in modo che una modifica al disegno rimanga all'interno di un ciclo di feedback.
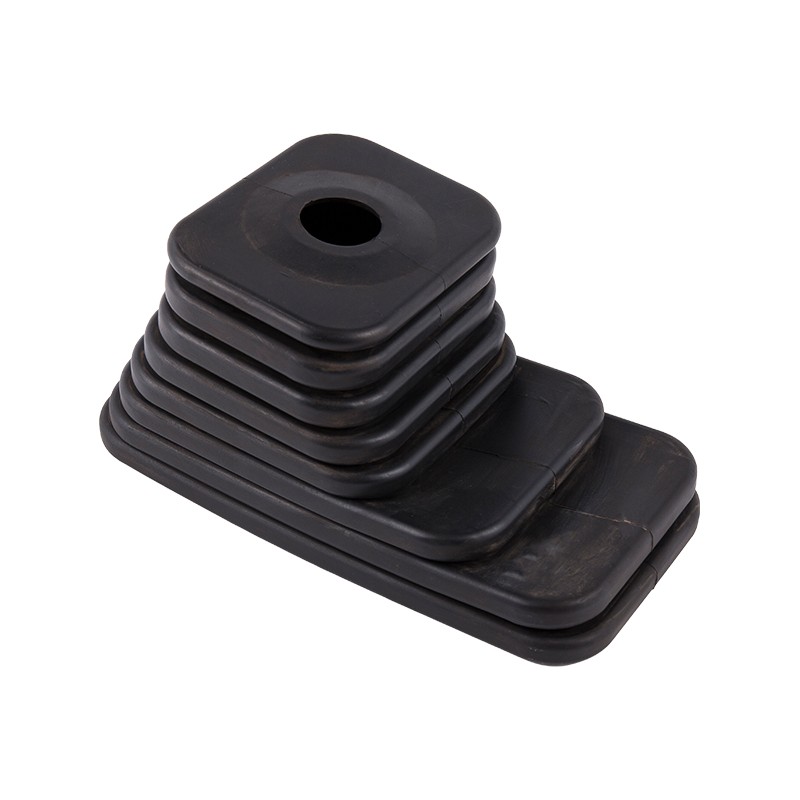
 Soffietti della cuffia del cambio in EPDM con design dello stampo personalizzato Il testo precedente evidenzia le pareti ondulate sottili e il posizionamento delle linee di giunzione, mentre questa pagina a soffietto specifica le gamme di prestazioni dell'EPDM e le opzioni di personalizzazione. Dimostra come gli ingegneri interni dello stampo gestiscono geometrie di sformatura complesse per applicazioni automobilistiche. Visualizza il prodotto →
Puoi verificare la capacità di progettazione interna degli stampi con quattro domande dirette, senza richiedere una visita alla fabbrica.
Lo stesso audit si applica a qualsiasi fornitore valutato. Ciò che un negozio interno capace riesce a dimostrare con i numeri, un modello in outsourcing solitamente non lo può fare.
| Area di controllo | Prova di reale capacità interna | Bandiera rossa |
| Squadra di ingegneri | Ingegneri nominati di progettazione di stampi e formule | Acquistiamo utensili da un negozio partner |
| Lavorazione | Internamente CNC, EDM or wire-cut cavity work | Tutta la lavorazione delle cavità è subappaltata |
| Cronologia delle revisioni | Documenti datati dalla richiesta di modifica al processo | Nessun record; rielaborazione assorbita silenziosamente |
| Ispezione del primo articolo | Misurazione in laboratorio e approvazione del QC lo stesso giorno | Parti inviate per l'ispezione dopo settimane |
Quando un fornitore supera tutti e quattro i controlli, la decisione di acquisto passa dal prezzo per strumento al tempo di consegna totale e alla qualità del primo passaggio in tutto il programma. Lo stesso standard si applica sia che la parte sia una guarnizione piatta o un supporto incollato gomma-metallo; il supporto incollato richiede semplicemente di più dal design dello stampo, perché la posizione dell'inserto e la corona incollata risiedono nella stessa cavità.
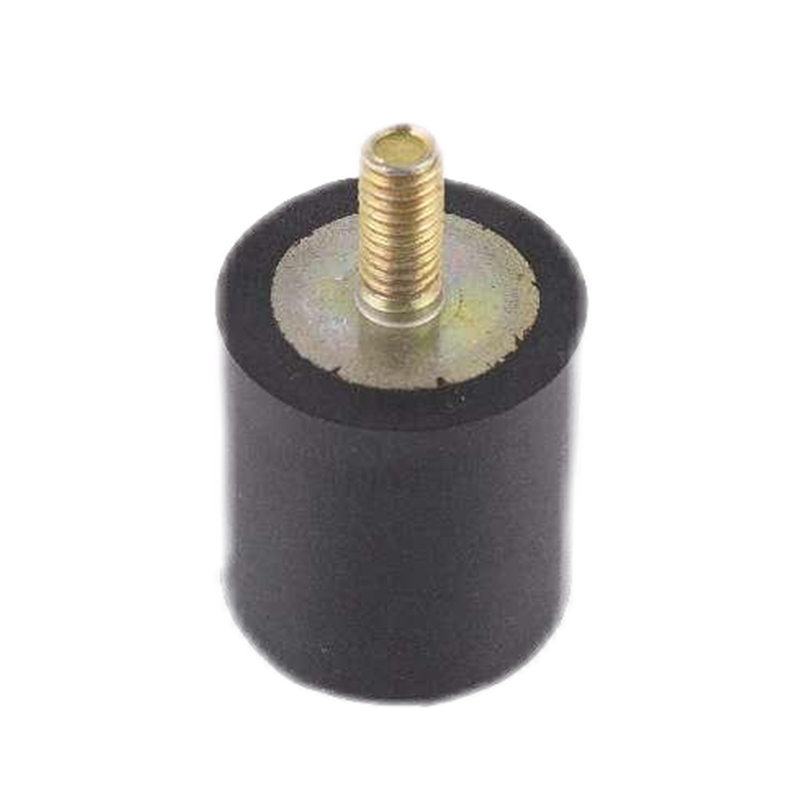
 Supporti antivibranti in gomma per la progettazione di cavità incollate Questa pagina di montaggio elenca EPDM, NBR e composti personalizzabili con dettagli sulla capacità di carico e sull'isolamento dalle vibrazioni. Si adatta alla discussione sugli attacchi incollati gomma-metallo, mostrando come la posizione dell'inserto e la corona incollata vengono affrontate nella progettazione della cavità. Visualizza il prodotto →
In un tipico programma personalizzato, la progettazione iniziale degli utensili viene completata in 2-4 settimane internamente rispetto alle 6-10 settimane tramite un'officina esterna. Per le revisioni durante il PPAP o dopo guasti sul campo, l'intervallo è di 3-5 giorni rispetto a 2-4 settimane per ciclo.
Non da solo. Tolleranze più strette derivano dalla progettazione della cavità rispetto al ritiro e al flusso effettivi del composto, quindi dalla misurazione dei primi articoli con la stessa squadra. La progettazione interna dello stampo crea le condizioni per questo ciclo; non garantisce il risultato da solo.
SÌ. Anche una guarnizione piatta dipende dalla compensazione del ritiro, dal posizionamento della scanalatura di bava e dalla posizione della linea di giunzione. Le parti più semplici hanno anche il margine di progettazione più piccolo, quindi una cavità imprecisa si presenta come scarto nel primo ciclo di produzione.
Poni le quattro domande di audit: suddivisione dell'organico degli ingegneri, ubicazione della lavorazione della cavità, record di revisione e tempo di risposta al primo articolo. Un fornitore con reali capacità interne risponderà a tutti e quattro con nomi, date e risultati misurati.
Centro di prodotto
Gomma per inserire il legame Prodotti in gomma estrusi Tubo di gomma Prodotti modellati personalizzatiCollegamenti rapidi
Contattaci
Copyright ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Tutti i diritti riservati.
Prodotti in gomma e materie plastiche personalizzate fabbrica