Notizie del settore
Casa / Notizia / Notizie del settore / Dal disegno alla consegna: in che modo i produttori di gomma personalizzata supportano i cicli di sviluppo OEM


2026-10-12
Un ciclo di sviluppo OEM per un componente in gomma personalizzato inizia quando un ingegnere rilascia un disegno e pone una domanda: questa parte può essere stampata, in questo materiale, con questa tolleranza, abbastanza velocemente da garantire una data di lancio? Per soffietti, guarnizioni, tubi flessibili e supporti incollati, le 12-18 settimane che intercorrono tra il disegno e la consegna solitamente nascondono più rischi che costi. Presso Jiaxing Tosun Rubber & Plastic Co., Ltd., un produttore di gomma personalizzata che gestisce uno stabilimento di 15.000 metri quadrati a Jiaxing, in Cina, il tempo necessario si riduce a 9-10 settimane perché la revisione del design per la producibilità (DFM), la selezione dei materiali, la progettazione dello stampo, il campionamento e l'ispezione vengono eseguiti in parallelo anziché in sequenza. La differenza tra un fornitore di componenti e un partner di sviluppo si manifesta nei primi cinque giorni lavorativi dall'arrivo del disegno.
Un produttore di gomma personalizzata comprime un programma OEM eseguendo sei flussi di lavoro contemporaneamente: DFM, definizione del composto, attrezzature, campionamento, convalida e produzione in serie. Ogni flusso di lavoro appartiene internamente a una funzione diversa, ma l'OEM li vede come un'unica sequenza temporale. Il team di ingegneri gestisce le ipotesi sul flusso dello stampo e sul ritiro, il team dei materiali mescola e testa i composti di prova, l'officina taglia l'acciaio e il team di ispezione prepara i piani di misurazione. Quando questi team fanno capo a un unico proprietario del progetto, l'OEM evita la classica modalità di fallimento in cui uno stampo arriva prima che il composto venga convalidato.
| Fase di sviluppo | Decisione dell'OEM | Azione del fornitore di gomma | Durata tipica |
| Rilascio del disegno | Geometria del blocco, tolleranze, finitura superficiale | Revisione DFM, controllo stampabilità, input ritiro | 3-5 giorni |
| Definizione del materiale | Impostare i requisiti di temperatura, fluido, ozono e carico | Raccomandazione composta con dati di test | 5-7 giorni |
| Progettazione di utensili | Approvare il concetto di stampo e il conteggio delle cavità | Grado di acciaio, linea di giunzione, posizione del punto di accesso | 7-14 giorni |
| Campionamento | Testare l'adattamento, il funzionamento e la tenuta | Stampaggio campione, relazione dimensionale, primo articolo | 10-21 giorni |
| Validazione | Approvazione dei test di resistenza e ambientali | Test in batch, certificati dei materiali, file PPAP | 2-4 settimane |
| Rampa di produzione | Pianificare la fornitura della linea e le scorte di sicurezza | Controllo del processo, collaudo finale, confezionamento | Continuo |
Notare la sovrapposizione. La revisione del DFM viene completata mentre l'OEM sta ancora finalizzando il ciclo di lavoro e la progettazione dello stampo inizia prima che termini la convalida del composto quando il fornitore esegue le prove in parallelo. Per una copertura stampata, ad esempio una cuffia del cambio o un soffietto di sospensione, lo stesso stampo che produce il primo articolo viene successivamente utilizzato per la produzione in serie, quindi i campioni di approvazione riflettono la reale capacità del processo.
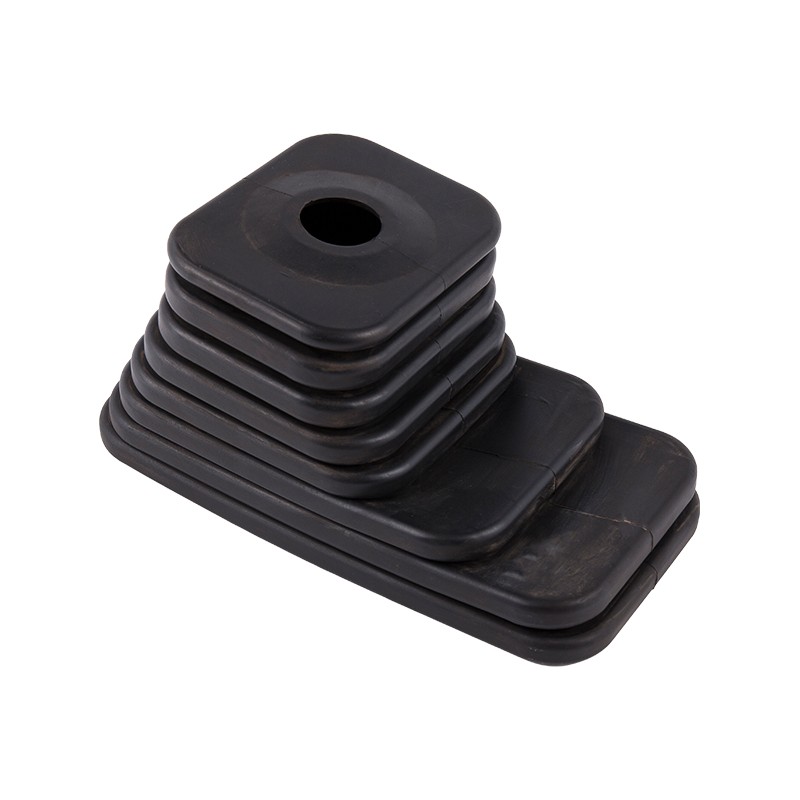
 Copertura antipolvere a soffietto per cuffia del cambio in EPDM per applicazioni automobilistiche Questo soffietto in EPDM protegge i sistemi di cambio con resistenza a temperature da -40°C a 150°C. Il suo design flessibile si adatta ai veicoli passeggeri, commerciali e fuoristrada, rendendolo rilevante durante la revisione dell'approvazione dello stampo per i campioni del primo articolo. Visualizza il prodotto →
Una volta firmato il DFM, gli strumenti si spostano nel file linea di produzione di stampaggio la stessa settimana l'OEM approva il concetto di stampo.
La velocità e la qualità del feedback DFM indicano a un OEM se un produttore di gomma personalizzata proteggerà il ciclo di sviluppo o lo consumerà. Un fornitore capace risponde in tre-cinque giorni lavorativi con input concreti: angolo di spoglia, linea di giunzione, equilibrio dello spessore delle pareti e valori di ritiro dello stampo. L'EPDM mostra un ritiro lineare dello stampo compreso tra circa l'1,8% e il 2,5%; il silicone può raggiungere dal 3,0% al 3,5%. Se la cavità viene tagliata senza compensazione del ritiro, un labbro di tenuta da 50 millimetri può spostarsi di oltre un millimetro, abbastanza da non superare il test di tenuta.
Progettare per la producibilità in gomma significa verificare che ogni caratteristica geometrica possa essere modellata, sformata e misurata entro la tolleranza dichiarata prima che qualsiasi acciaio venga tagliato.
La selezione del materiale determina la progettazione dello stampo, il ciclo di polimerizzazione e il prezzo unitario, quindi un produttore di gomma personalizzato dovrebbe proporre il composto prima di quotare lo strumento. Nel disegno viene spesso citato un elastomero generico; il fornitore lo converte in un composto specifico con durezza Shore A, una finestra di servizio e obiettivi di compressione. L'EPDM resiste all'ozono e alle intemperie da -50°C a 150°C ed è adatto a tubi flessibili del radiatore, guarnizioni delle porte e soffietti. Il silicone mantiene la flessibilità da -60°C a 230°C per guarnizioni e cappucci elettrici. NBR gestisce olio e carburante. La gomma naturale assorbe le vibrazioni come supporti e paraurti.
| Elastomer | Gamma di servizi | Punto di forza chiave | Parti OEM tipiche |
| EPDM | Da -50°C a 150°C | Resistenza all'ozono, agli agenti atmosferici e all'acqua | Tubi del radiatore, guarnizioni delle porte, soffietti |
| Silicone | Da -60°C a 230°C | Stabilità termica, basso compression set | Guarnizioni, tappi, sigillatura elettrica |
| NBR | Da -30°C a 100°C | Resistenza all'olio e al carburante | Tubi dell'olio, guarnizioni del carburante |
| Gomma naturale | Da -50°C a 80°C | Elasticità e resistenza allo strappo | Supporti antivibranti, paraurti |
Quando una guarnizione della flangia deve trattenere pressione e calore nello stesso giunto, l'EPDM con bassa deformazione a compressione è la consueta base di riferimento e il laboratorio di prova dovrebbe fornire dati su deformazione a compressione e rigonfiamento del volume prima dell'approvazione dello stampo.
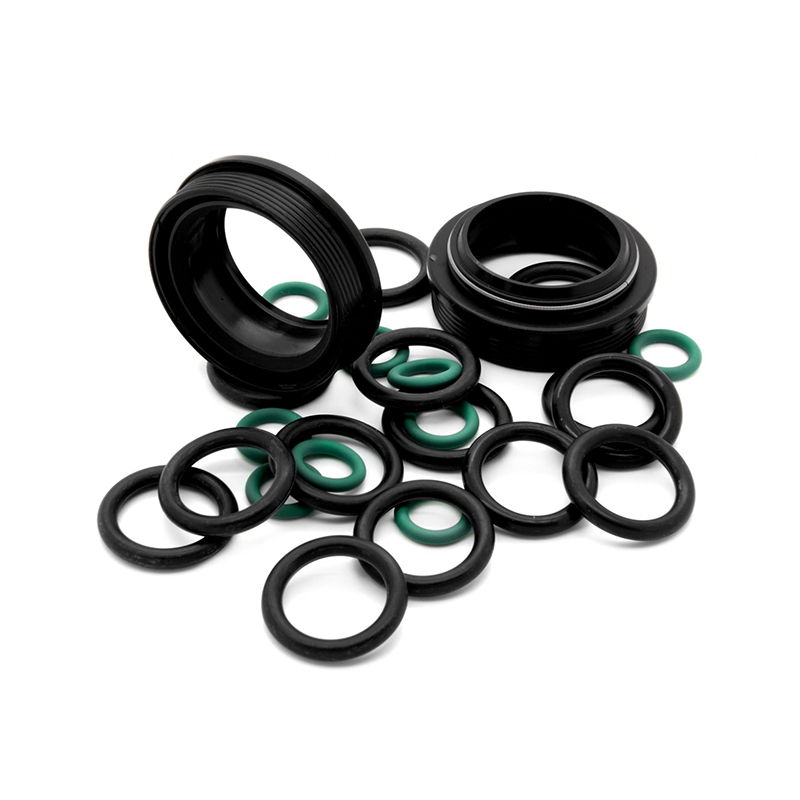
 Guarnizioni e tenute in gomma flangiate in molteplici opzioni di elastomero Questa selezione di guarnizioni copre EPDM, NBR, silicone, FKM e altro, con applicazioni nella tenuta di fluidi e pressione. I dati del set di compressione sono importanti per i giunti a flangia, quindi si adattano al contesto della convalida del materiale prima dell'approvazione dello stampo. Visualizza il prodotto →
Il campionamento parallelo, in cui la costruzione dello stampo, le prove dei materiali e l'ispezione dimensionale si sovrappongono, comprime il ciclo di sviluppo OEM da circa 18 settimane a circa 10 settimane. Un programma convenzionale si muove in sequenza: attesa dello stampo, attesa del materiale, attesa del rapporto di prova. Nel campionamento parallelo, l'acciaio per utensili viene tagliato mentre il lotto composto viene miscelato e i primi colpi vengono misurati la stessa settimana in cui lo stampo viene lucidato.
Il totale scende da 18 settimane a 10 settimane perché nessuna fase attende il completamento della precedente. Per i profili continui la stessa logica parallela si sposta sul linea di produzione di estrusione di gomma , dove le prove sugli stampi sostituiscono le prove sullo stampo.
Un produttore di gomma personalizzata ottiene il ruolo di consegna OEM solo quando la produzione in serie mantiene le stesse tolleranze mostrate dai campioni approvati. Lo scale-up è il punto in cui i piccoli fornitori falliscono: una parte che ha misurato perfettamente nella sala campioni si sposta quando lo stesso stampo funziona alla pressione di produzione. Tosun mitiga questo problema con più di 250 dipendenti, tra cui 12 ingegneri di progettazione e formulazione di stampi e un team di ispezione tecnica composto da 20 membri, all'interno di un edificio di 18.000 metri quadrati.
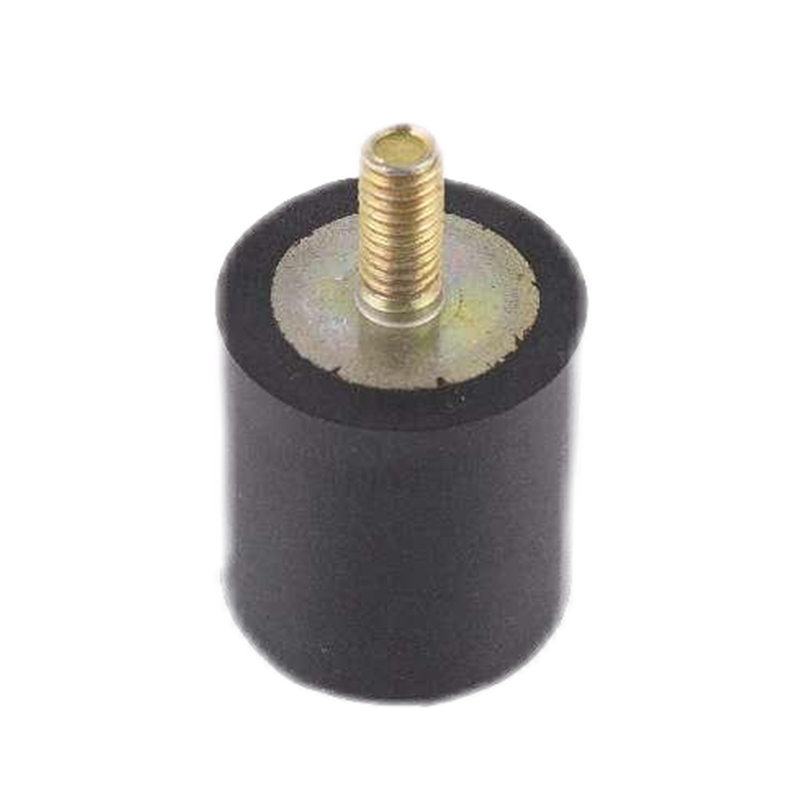
Il team di ispezione controlla il materiale, le parti in lavorazione e i prodotti finiti, mentre il laboratorio in loco supporta le richieste di test che i clienti OEM in genere inseriscono nel loro PPAP. I supporti antivibranti rappresentano il caso multimateriale più evidente: un inserto in acciaio, un elemento in gomma e un'interfaccia incollata diventano un componente che deve sopravvivere a cicli di carico ripetuti.
 Supporti antivibranti in gomma per veicoli e apparecchiature industriali Questi supporti combinano gomma con inserti in acciaio per applicazioni su motore, cabina e trasmissione, offrendo elevata capacità di carico e smorzamento delle vibrazioni. Illustrano parti multimateriale rilevanti per la documentazione PPAP e i requisiti di certificazione dei materiali. Visualizza il prodotto →
Il processo di approvazione delle parti di produzione è il pacchetto di documentazione utilizzato da un OEM per confermare che il processo di un fornitore può produrre parti in modo coerente entro le tolleranze del disegno. Include report dimensionali, certificati dei materiali e dati sulla capacità.
L'affidabilità della consegna dipende dalla pianificazione dei materiali, non dalla fortuna. Un programma confermato con rapporti di esempio e risultati dei test in batch fornisce all'acquirente OEM un chiaro segnale che la data di lancio è protetta.
Una lista di controllo di cinque minuti prima che un disegno lasci la tua scrivania previene i ritardi più comuni nel ciclo di sviluppo della gomma OEM.
Per una parte stampata in EPDM o silicone, un ciclo tipico va dalle 12 alle 18 settimane. Con il campionamento parallelo e un'attrezzatura integrata, la stessa parte può raggiungere il PPAP in 9-11 settimane, a seconda della complessità della geometria e del numero di cicli di iterazione.
Il disegno deve indicare le tolleranze funzionali, l'intervallo di temperature di servizio, l'esposizione a fluidi o mezzi, la durezza in Shore A, le certificazioni richieste e il volume annuale. L'aggiunta dell'ambiente operativo aiuta il produttore a consigliare l'elastomero giusto prima dell'avvio dell'attrezzaggio.
Un produttore capace si avvale di un team di ispezione dedicato, di un laboratorio di prova, di controlli in-process e di documentazione PPAP. Tosun, ad esempio, dispone di 20 addetti all'ispezione tecnica e di un laboratorio in loco per emettere certificati dei materiali e rapporti dimensionali per ogni lotto.
Le parti stampate utilizzano cavità chiuse e si adattano a soffietti, guarnizioni, tappi e supporti incollati; le parti estruse passano attraverso una matrice per formare profili continui come guarnizioni di tenuta e guarnizioni di canali. La scelta modifica il tempo di attrezzaggio, la logica di campionamento e il feedback DFM che ricevi.
Centro di prodotto
Gomma per inserire il legame Prodotti in gomma estrusi Tubo di gomma Prodotti modellati personalizzatiCollegamenti rapidi
Contattaci
Copyright ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Tutti i diritti riservati.
Prodotti in gomma e materie plastiche personalizzate fabbrica