Notizie del settore
Casa / Notizia / Notizie del settore / Estrusione di gomma personalizzata e stampaggio: le differenze principali e come decidere


2026-10-05
Un tecnico degli acquisti invia una richiesta di offerta per un profilo di tenuta in EPDM e riceve due preventivi molto diversi: uno da un estrusore, uno da uno stampatore. La versione estrusa costa meno al metro, ma non può formare la curva di 90 gradi su ciascuna estremità. La versione stampata gestisce facilmente la piegatura, ma trasporta un carico di lavorazione molte volte superiore. Questa è la realtà pratica dell’estrusione personalizzata della gomma rispetto allo stampaggio: due processi che partono dallo stesso composto ma divergono completamente in termini di geometria, costi, tolleranze e tempi di consegna.
Definizione fondamentale
L'estrusione della gomma è un processo continuo di formatura del profilo: la gomma non polimerizzata viene forzata attraverso l'apertura della matrice e la sezione trasversale rimane identica su tutta la lunghezza. Lo stampaggio della gomma è un processo batch basato su cavità: ogni parte viene formata in modo indipendente all'interno di uno strumento chiuso sotto calore e pressione.
Lo stampaggio è la scelta giusta ogni volta che il pezzo ha una forma tridimensionale che non può essere trafilata attraverso uno stampo; l'estrusione è la scelta giusta ogni volta che la parte è una guarnizione lunga a profilo costante, un rivestimento del bordo o un tubo flessibile.
Nello stampaggio a compressione, un pezzo grezzo preformato di composto si trova in una cavità aperta, la pressa si chiude, il calore polimerizza la gomma e si formano bave lungo la linea di giunzione. Lo stampaggio a trasferimento e a iniezione segue lo stesso principio della cavità ma differisce nel modo in cui il composto entra nello stampo. L'estrusione, invece, utilizza una vite o un pistone per spingere una striscia continua attraverso un orifizio sagomato; il profilo viene poi polimerizzato in un forno ad aria calda, in un bagno di sale o in un'autoclave prima di essere tagliato a misura.
La decisione inizia dal disegno della parte, non dal materiale. Entrambi i percorsi accettano EPDM, silicone, gomma naturale e la maggior parte dei composti sintetici. Ciò che determina il processo è se la geometria è continua e prismatica o discreta e tridimensionale.
Se una parte necessita di una sezione identica per due metri, l’estrusione è l’unico processo economico; se necessita di sottosquadri, diametri a gradini, bugne o inserti stampati, è necessario lo stampaggio.
L'estrusione produce una lunghezza illimitata di una sezione trasversale fissa. Il profilo può essere pieno, cavo o coestruso con un secondo materiale, ma la forma non può variare lungo la lunghezza. Lo stampaggio riproduce una cavità tridimensionale chiusa ad ogni ciclo, rendendo possibili caratteristiche come filettature interne, flange di montaggio e diaframmi rinforzati in tessuto. Il grafico seguente mette a confronto i due processi in base a cinque attributi tecnici.
Confronto delle capacità di processo, scala 0-10
Più alto è meglio per ogni attributo. I punteggi sono confronti direzionali per tipici progetti di gomma personalizzati.
Una regola empirica affidabile: se la sezione trasversale rimane identica per più di 300 mm, l’estrusione quasi sempre vince in termini di costi. Se la forma varia lungo la sua lunghezza, la modellatura è l'unica via.
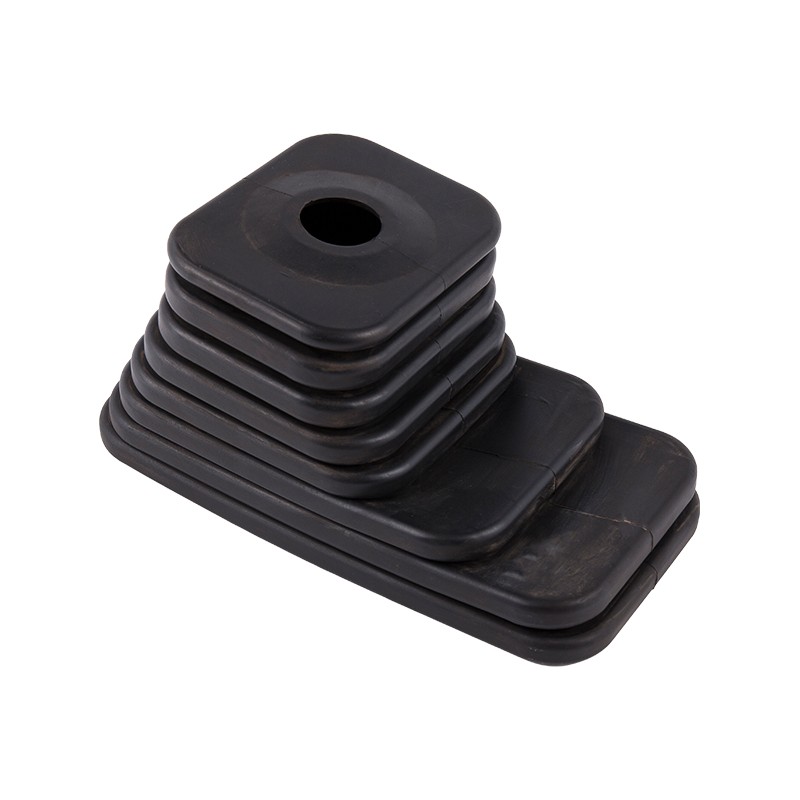
Prendiamo un soffietto di gomma utilizzato come parapolvere del cambio: le sue convoluzioni cambiano diametro lungo l'asse, quindi nessuna matrice dritta potrebbe produrlo. Quella parte è stampata in una cavità composta da due parti e la stessa logica si applica ai passacavi, ai cappucci e ai supporti antivibranti.
 Parapolvere a soffietto in gomma EPDM per cuffia cambio Questo soffietto in EPDM è adatto ai coperchi parapolvere del cambio con diametri variabili, stampati per forme complesse che l'estrusione non può produrre. Offre una comprovata resistenza agli agenti atmosferici e all'ozono per l'uso automobilistico. Visualizza il prodotto →
Le matrici di estrusione costano una frazione di uno stampo a compressione multi-cavità, ma le curve dei costi per parte si incrociano man mano che il volume aumenta e lo strumento stampato si ammortizza.
Una semplice matrice di estrusione per un profilo solido o cavo costa in genere centinaia di dollari, mentre uno stampo di produzione a compressione o trasferimento con inserti con cavità di solito costa migliaia. Inoltre, l'estrusione avvia la produzione più velocemente perché la prova dello stampo è più breve del campionamento dello stampo. Una volta che uno strumento stampato raggiunge lo stato stazionario, tuttavia, tempi di ciclo da uno a cinque minuti per polimerizzazione sono tipici per le parti di medie dimensioni e gli strumenti a cavità multipla moltiplicano la produzione per ciclo. Al di sopra di circa 50.000 parti all'anno, lo stampaggio può quindi garantire un costo unitario inferiore su parti geometricamente complesse.
La stessa parte può atterrare su entrambi i lati del crossover a seconda del numero di cavità. Uno stampo a quattro cavità divide il costo dell'utensileria in quattro parti per ciclo, abbassando il punto di pareggio rispetto a uno stampo a cavità singola. Queste gamme derivano da preventivi di progetto tipici piuttosto che da un listino prezzi fisso; i numeri esatti cambiano con la dimensione del profilo, il numero di cavità e il composto. Ciò che conta è la forma della curva dei costi, non il punto preciso in cui si incrocia.
Le parti stampate mantengono un controllo più stretto sulle superfici di tenuta critiche perché la cavità fissa ogni superficie, mentre i profili estrusi hanno tolleranze di sezione trasversale più larghe e non possono catturare gli inserti durante il processo.
| Attributo | Estrusione | Stampaggio |
| Tolleranza della sezione trasversale | /- 0,3-0,8 mm tipico | /- 0,1-0,3 mm su dimensioni critiche |
| Tolleranza sulla lunghezza di taglio | /- 1-2 mm | Altezza della parte fissata dalla cavità |
| Inserti in metallo o plastica | Non possibile in linea | Incollato durante la polimerizzazione |
| Sottosquadri e azioni laterali | Non è possibile | Possibile con guide o nuclei pieghevoli |
| Struttura della superficie | Finitura trafilata | Controllato dalla cavità, può essere testurizzato |
Per la guarnizione della portiera di un veicolo commerciale, il profilo a bulbo estruso fornisce la sezione trasversale costante a basso costo, mentre il pezzo angolare stampato produce il raggio stretto che una matrice diritta non può. La maggior parte dei sistemi di protezione dagli agenti atmosferici automobilistici utilizzano entrambi.
Anche la durezza sposta l’equilibrio. I composti molto morbidi al di sotto di 30 Shore A sono più facili da controllare nello stampaggio perché la cavità sostiene la superficie durante la polimerizzazione; l'estrusione di profili molto morbidi richiede un'attenta manipolazione per evitare distorsioni prima della vulcanizzazione.
La storia della tolleranza non è una semplice vittoria per lo stampaggio. L'estrusione mantiene un'eccellente consistenza lungo la direzione di stiro ed è spesso preferita per lunghi percorsi di sigillatura rettilinei, dove la giunzione di segmenti stampati creerebbe percorsi di perdita. Su Tosun linea di produzione di estrusione , i profili vengono continuamente vulcanizzati e quindi tagliati alle lunghezze del cliente, il che mantiene l'economicità interessante per le parti misurate in metri anziché in millimetri.
Il processo corretto è stabilito da quattro vincoli: geometria richiesta, volume annuale, tolleranza dimensionale e se sono necessari inserti o sezioni multimateriale.
La maggior parte delle scelte di processo sbagliate derivano dalla determinazione del prezzo prima della geometria e poi del volume. Invertiamo l’ordine e la decisione diventerà più chiara.
Per un piccolo occhiello che sigilla un cavo che passa attraverso un pannello in lamiera, la geometria è corta, la parete è sottile e il numero di componenti è spesso elevato. Questa combinazione punta allo stampaggio, con uno strumento multi-cavità che si ammortizza rapidamente. Per un canale lungo un metro che trattiene il vetro di una finestra, l'estrusione è l'unica via sensata.
 Passacavo in gomma personalizzabile per protezione cavi e fili Un anello di tenuta sagomato protegge i cavi che passano attraverso i pannelli ed è ideale per la produzione in grandi volumi. Disponibili in EPDM, NBR, CR o NR con durezza regolabile e dimensioni multiple. Visualizza il prodotto →
Il componente in gomma personalizzato più conveniente spesso combina una sezione costante estrusa con angoli stampati, estremità o inserti incollati, il che significa che il produttore dovrebbe eseguire entrambi i processi internamente.
Jiaxing Tosun Rubber & Plastic Co., Ltd. gestisce la miscelazione dei materiali, la preparazione dei tubi, lo stampaggio e l'estrusione in un unico sito, con 12 ingegneri di progettazione e formulazione di stampi e un team di ispezione tecnica di 20 persone. Questa combinazione è importante perché una parte ibrida, come un tubo del refrigerante con gomiti stampati su un tratto rettilineo estruso, necessita di un proprietario tecnico per la tolleranza e la consegna, non di due fornitori che negoziano un giunto incollato.
Esempi ibridi comuni includono:
Quando un unico fornitore controlla sia la matrice di estrusione che lo stampo di compressione, la transizione tra i processi viene progettata sul tavolo da disegno, non rattoppata sulla catena di montaggio. Le giunzioni da stampate a estruse vengono testate come assemblaggi completi prima del rilascio.
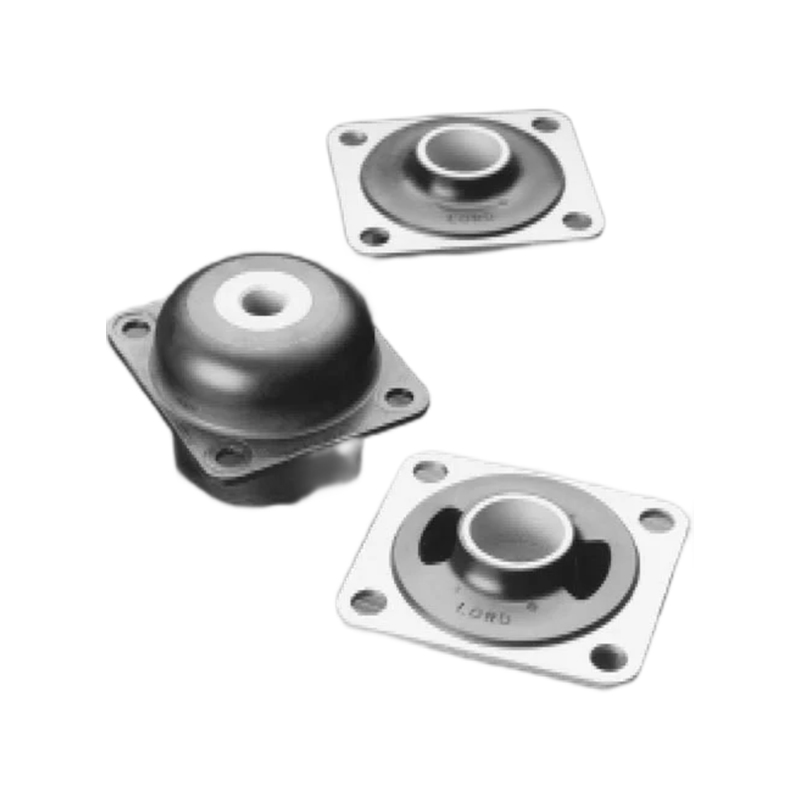
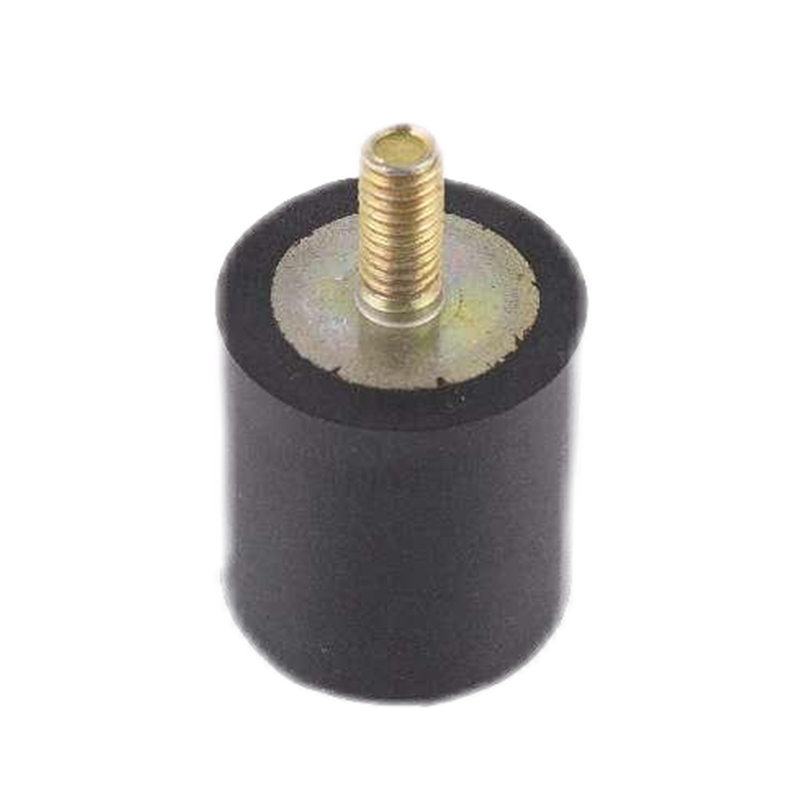
È qui che entrano in gioco anche le competenze in materia di bonding. Un supporto stampato in gomma-metallo che assorbe le vibrazioni trasporta un inserto che deve rimanere allineato durante la polimerizzazione; una guarnizione estrusa non porta alcun inserto. Capire dove va inserito l'inserto solitamente determina quale variante di stampaggio verrà utilizzata nell'azienda linea di produzione di stampaggio .
 Guarnizioni Estruse per Finestre e Porte in Vari Elastomeri Queste guarnizioni estruse forniscono protezione dagli agenti atmosferici per porte e finestre nei settori dei trasporti, dell'edilizia e marittimo. Scegli tra EPDM, CR, silicone o FKM con colori personalizzabili. Visualizza il prodotto →
No. L'estrusione forma un profilo continuo e non può posizionare un inserto all'interno della matrice. Gli inserti vengono modellati durante il ciclo di polimerizzazione o incollati successivamente in un'operazione secondaria.
Lo stampaggio in genere raggiunge tolleranze più strette su caratteristiche tridimensionali critiche, con /- 0,1-0,3 mm comuni su dimensioni controllate dalla cavità. L'estrusione mantiene una geometria precisa della sezione trasversale nella direzione dell'estrazione ma ha tolleranze del profilo più ampie, solitamente /- 0,3-0,8 mm.
No. L'estrusione ha un costo di ingresso degli utensili inferiore, ma lo stampaggio può diventare più economico per parte in volumi elevati perché gli strumenti multi-cavità polimerizzano diverse parti per ciclo ed eliminano le fasi di giunzione secondarie su geometrie complesse.
SÌ. I fornitori che eseguono entrambi i processi, come Jiaxing Tosun Rubber & Plastic Co., Ltd., possono progettare assemblaggi ibridi con sezioni estruse e dettagli stampati nell'ambito di un unico sistema di qualità, che semplifica tolleranze, test e consegna.
Risposta rapida: estrusione per profili lunghi e costanti, stampaggio per parti 3D complesse e un approccio ibrido quando entrambe le funzionalità compaiono in un unico assieme.
Centro di prodotto
Gomma per inserire il legame Prodotti in gomma estrusi Tubo di gomma Prodotti modellati personalizzatiCollegamenti rapidi
Contattaci
Copyright ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Tutti i diritti riservati.
Prodotti in gomma e materie plastiche personalizzate fabbrica